En manufactura, unos minutos pueden cambiar una operación completa.
Una persona que no llega, un relevo incompleto o una posición sin cobertura puede obligar a redistribuir trabajadores, generar horas extra o modificar la producción prevista.
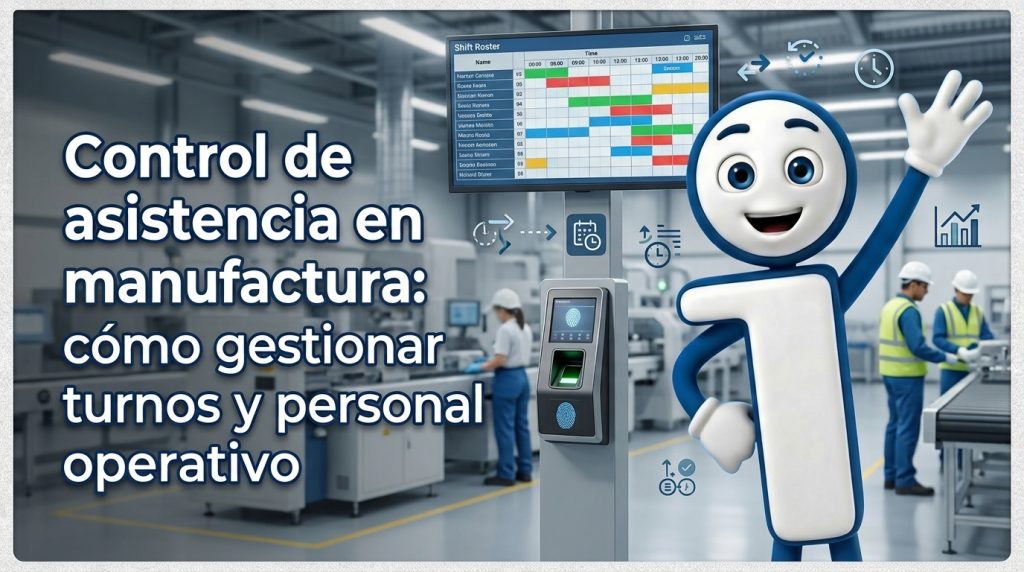
Por eso, el control de asistencia en manufactura no debería limitarse a registrar entradas y salidas.
Debe ayudar a responder una pregunta operativa:
¿Tenemos a las personas correctas, en el turno correcto y en el momento en que la operación las necesita?
¿Por qué la asistencia es diferente en manufactura?
Una planta puede operar con:
cientos o miles de trabajadores;
varios turnos;
horarios nocturnos;
jornadas que cruzan de un día a otro;
descansos;
horas extra;
cambios de turno;
diferentes áreas productivas.
Esto genera una cantidad considerable de información diariamente.
Gestionarla manualmente aumenta la complejidad.
El reto de los múltiples turnos
En una operación administrativa, un horario puede ser relativamente estable.
En manufactura pueden coexistir diferentes esquemas.
Por ejemplo:
Turno A: 06:00–14:00
Turno B: 14:00–22:00
Turno C: 22:00–06:00
A esto pueden añadirse descansos, rotaciones, cambios y jornadas especiales.
El sistema de asistencia necesita interpretar correctamente estas condiciones.
¿Qué ocurre cuando falta una persona?
Una ausencia puede desencadenar diferentes decisiones:
ausencia → posición sin cobertura → redistribución → horas extra → costo adicional.
Por eso conviene relacionar asistencia con:
cobertura;
ausentismo;
horas extra;
departamento;
turno.
Esto permite comprender no solo quién faltó, sino qué efecto produjo.
Horarios dinámicos y operaciones variables
No todas las plantas trabajan con horarios completamente estáticos.
Existen operaciones donde un empleado puede trabajar diferentes turnos dependiendo de la programación.
En estos escenarios, asignar manualmente horarios a grandes cantidades de personas puede convertirse en una carga administrativa.
Herramientas capaces de trabajar con esquemas dinámicos o rotativos pueden ayudar a reducir esta complejidad.
El reto de las horas extra
En manufactura, las horas extra pueden aparecer por:
picos de producción;
ausencias;
pedidos extraordinarios;
falta de personal;
cambios de turno;
necesidades operativas.
Por eso es importante identificar:
quién las genera + cuánto tiempo + en qué área + con qué frecuencia.
Una hora extraordinaria aislada no explica mucho.
Un patrón sí.
¿Qué debería permitir un sistema de control de asistencia para manufactura?
Entre otras funciones, debería facilitar:
gestión de múltiples horarios;
registro confiable;
identificación de retardos;
control de incidencias;
cálculo de tiempo trabajado;
visibilidad de horas extra;
reportes;
integración con procesos de prenómina;
gestión de diferentes ubicaciones.
También debería poder crecer junto con la organización.
Biometría y registro de asistencia
La biometría puede ser especialmente útil en instalaciones donde grandes cantidades de trabajadores necesitan registrar asistencia.
Dependiendo del dispositivo y de las necesidades de la empresa, pueden utilizarse diferentes tecnologías de identificación.
Lo importante es que el registro pueda relacionarse correctamente con el trabajador, su horario y las reglas correspondientes.
Del registro a la prenómina
Uno de los mayores costos administrativos aparece después de la checada.
Recursos Humanos o Nómina necesita convertir miles de registros en información:
checadas → incidencias → tiempo trabajado → horas extra → prenómina.
Cuando este proceso depende de revisiones manuales, aumenta el tiempo administrativo y el riesgo de inconsistencias.
Automatizar parte del proceso puede permitir que los equipos dediquen menos tiempo a corregir datos.
Ingressio para operaciones de manufactura
Ingressio permite centralizar información de asistencia de diferentes empleados, horarios y ubicaciones.
El ecosistema puede trabajar con diferentes alternativas de registro y herramientas para la gestión de horarios, incidencias, horas extra y prenómina.
Esto resulta especialmente relevante para organizaciones que necesitan administrar operaciones con múltiples turnos y grandes plantillas.
El objetivo no es únicamente registrar la entrada.
Es conseguir visibilidad sobre cómo está funcionando la fuerza laboral alrededor de la operación.
Prepararse para una nueva realidad laboral
Los cambios relacionados con la organización de la jornada laboral hacen que la planificación del tiempo sea cada vez más relevante.
Para manufactura, reducir horas disponibles sin comprender primero cómo funcionan los turnos puede generar presión operativa.
Antes de modificar jornadas conviene conocer:
cobertura actual;
horas trabajadas;
horas extra;
ausentismo;
productividad;
necesidades por turno.
Primero se necesita visibilidad.
Después se puede rediseñar.
Conclusión
En manufactura, controlar asistencia no consiste únicamente en saber quién entró a la planta.
Consiste en comprender si la operación cuenta con las personas necesarias cuando las necesita.
Turnos, ausencias, horas extra y cobertura forman parte de la misma conversación.
Cuando esos datos se centralizan, Recursos Humanos y Operaciones pueden dejar de reaccionar ante cada incidencia y comenzar a anticiparse.
¿Tu operación trabaja con múltiples turnos?
Conoce cómo Ingressio puede ayudarte a administrar asistencia, horarios y tiempo trabajado.
Agenda una sesión con un especialista.
Preguntas frecuentes
¿Qué es el control de asistencia en manufactura?
Es la gestión de entradas, salidas, horarios e incidencias del personal que participa en operaciones manufactureras.
¿Cómo controlar diferentes turnos?
Mediante horarios correctamente configurados y un sistema capaz de relacionar las checadas con las jornadas correspondientes.
¿Por qué automatizar la asistencia?
Porque grandes volúmenes de registros pueden hacer que los procesos manuales sean lentos y propensos a inconsistencias.